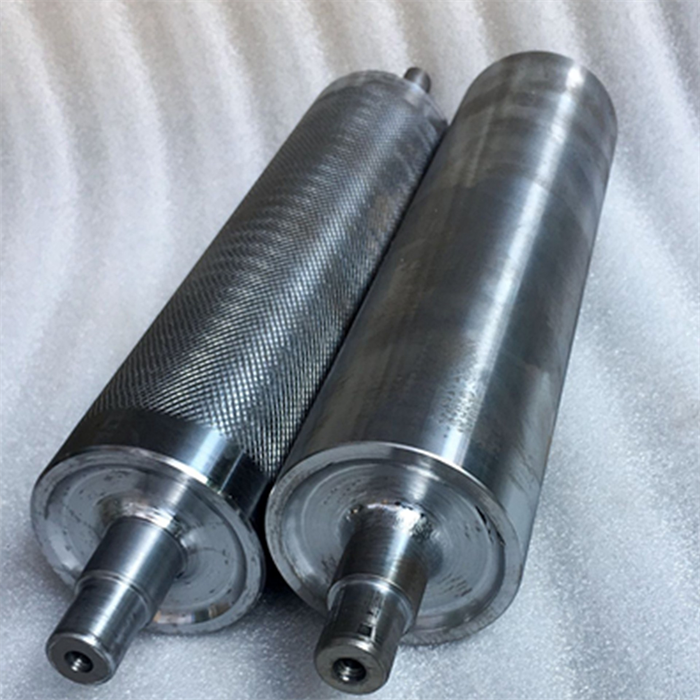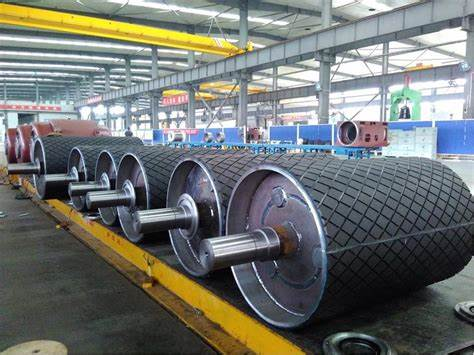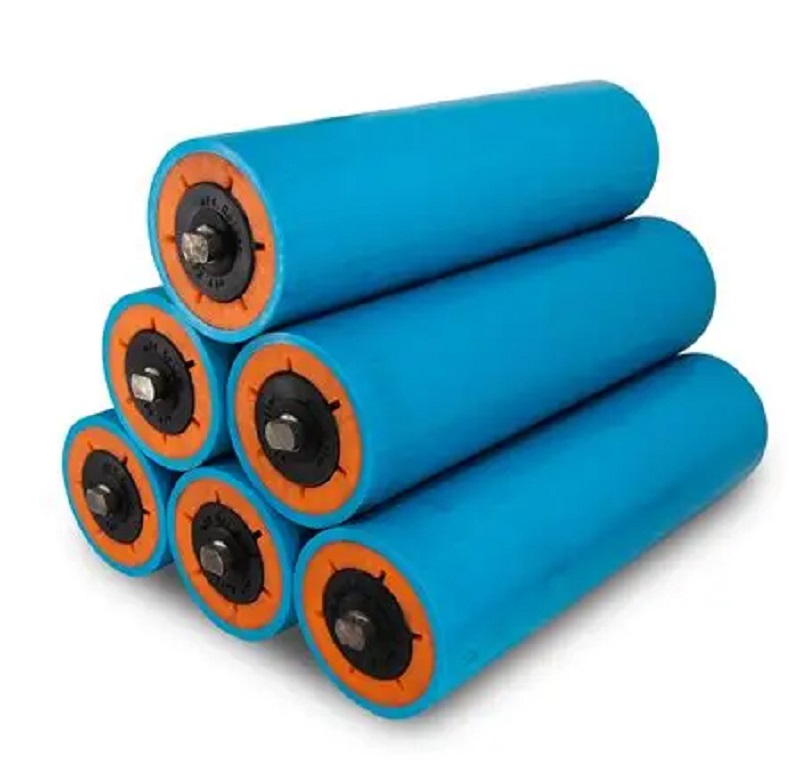
Die Rollenbearbeitung umfasst hauptsächlich die Prozessanforderungen von zwei Teilen: Rollenkörper und Rollenwelle.
(1) Walzenkörperbearbeitung
In der Praxis sind das Schneiden von Werkzeugmaschinen, das Drehen flacher Endflächen, das Anfasen, Drehstopps usw. allesamt traditionelle Bearbeitungsmethoden. Diese Verarbeitungsmethoden weisen viele Mängel auf, wie z. B. das zweimalige Festklemmen an beiden Enden, es ist schwierig, die Koaxialität der beiden Drehungen sicherzustellen, und die Flexibilität der Rollendrehung ist schlecht, was sich auf die Lebensdauer der Rolle auswirkt.
Darüber hinaus ist die Mitte des Rollenkörpers schwer zu kontrollieren und muss manuell gesteuert werden, was zu großen Fehlern und leicht zu axialer Ausrichtung führt
Der Kanalisierungsimpuls ist zu groß oder zu klein, der Spalt ist nicht richtig eingestellt und die Rotation kann nicht flexibel gesteuert werden. Die fortgeschrittenere Verarbeitungsmethode wird durch die folgenden drei Schritte vervollständigt: Verwendung einer Rollenrohrschneidemaschine, die Ausrüstung ist ein Bandfördererrollenstahlrohrschneiden, beide Enden der Fase werden automatisch gleichzeitig fertiggestellt.
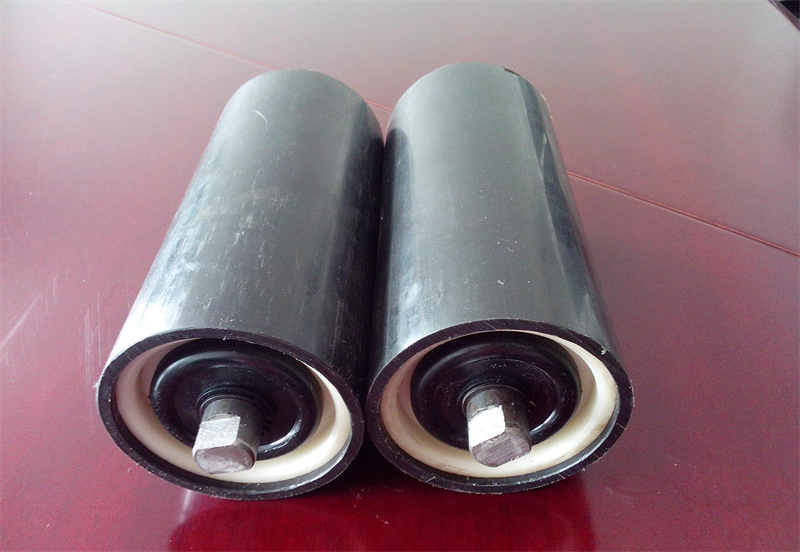
Bohren: Die in diesem Vorgang verwendete Werkzeugmaschine ist eine automatische Doppelkopf-Bohrmaschine für Stahlrohre. Diese Werkzeugmaschine ist eine Spezialausrüstung für die Automatisierung. Sie kann die beiden Enden des Rollenrohrs des Bandförderers bearbeiten und kann gleichzeitig bearbeitet werden. Die Vorteile seiner Bearbeitung sind: hohe Genauigkeit der Körperbearbeitung, hohe Geschwindigkeit, einmaliges Spannen und gleichzeitige Bearbeitung beider Mundenden zur Gewährleistung der Koaxialität.
Schweißen: Zwischen dem Rollenkörper und dem Stanzlagersitz muss durch Schweißen vervollständigt werden. In diesem Artikel wird die Verwendung einer Doppelkopf-CO2-Schutzgas-Automatikschweißmaschine mit hohem Automatisierungsgrad und gleichzeitiger Verarbeitung verwendet, um nicht nur die Koaxialität sicherzustellen, die Schweißqualität zu verbessern, sondern auch die Arbeitsintensität zu verringern.
(2) Bearbeitung der Umlenkwelle
Bei der Bearbeitung der Zwischenwelle erfolgt das Feindrehen oder Schruppen mit doppelter Mitte. Nach dem Schleifen mit doppelter Mitte besteht der Vorteil dieser Bearbeitungsmethode darin, die Anforderungen an die Koaxialität und die Oberflächengüte der Passung am montierten Lager sicherzustellen.