1. Schneiden Sie das Rohr ab
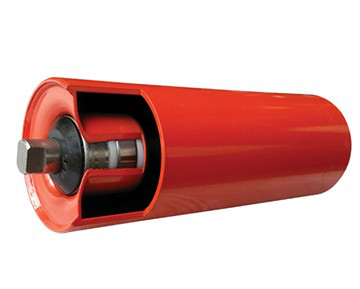
Beim Abschneiden des Stahlrohrs muss nicht nur sichergestellt werden, dass die Länge des Rollenmantels innerhalb des angegebenen Bereichs liegt, sondern auch der Anfaswinkel sichergestellt werden. Das ungleichmäßige Anfasen der Rohrschneidemaschine führt dazu, dass der Wagen nicht in der Mitte des Rollenmantels stoppt, was zu einer Vergrößerung des Rundlauffehlers der Rolle führt. Wenn die Mantellänge größer ist als die Anforderungen der Zeichnung, verringert sich die Größe des Rollenmantels, wenn der Wellenkopf herausragt, was dazu führen kann, dass die Rolle nicht im Rollenrahmen platziert wird.
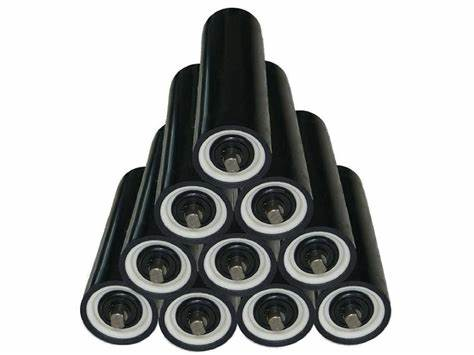
2. Schneiden Sie das tiefe Rohr ab
Die wichtigsten Einflussfaktoren für den Autostoppprozess sind die Tiefe des Stoppers und der Durchmesser des Innenlochs. Die Tiefe der Mündung ist zu gering oder zu tief, was dazu führt, dass der Lagersitz nicht richtig eingebaut wird, was zu einem Anstieg des Rollenrotationswiderstands und einem Anstieg des Durchmessersprungs der Rolle führt. Und der Durchmesser des Anschlagmauls außerhalb des Wagens ist größer als die Anforderungen der Zeichnung, was dazu führt, dass die Lagersitze an beiden Enden der Rolle nicht zentriert sind, was zu einer Erhöhung des Rollenrotationswiderstands und einer Vergrößerung des Durchmessersprungs der Rolle führt; Wenn der Durchmesser des Anschlags kleiner ist als die Anforderungen der Zeichnung, kann der Lagersitz nicht eingebaut werden
3. Lagergehäuse einpressen
Die Presspassung des Lagersitzes ist nicht vorhanden, was zu einer Fehlausrichtung des Lagersitzes an beiden Enden führt, was zu einem Anstieg des Rollenrotationswiderstands und einem Anstieg des Rollendurchmessersprungs führt.
4. Schweißarbeiten
Beim Schweißen des Lagersitzes sind die Schweißspannung und der Schweißstrom zu groß oder zu klein, was zu ungleichmäßigem Schweißen, Unebenheit, Porosität, Leckschweißen und Schweißknötchen führt, was die Lebensdauer der Walze beeinträchtigt.
5. Kompressionslager, Kompressionsdichtung
A. Das Lager ist nicht richtig eingepresst oder das Lager und die Dichtung sind gleichzeitig eingepresst, was zu einer übermäßigen Verformung der Dichtung führt, was zu einem erhöhten Rotationswiderstand der Rolle und einer unflexiblen Drehung führt.
B. Beim Einpressen von Lagern und Dichtungen ist die Größe des an beiden Enden des Rollenmantels hervorstehenden Wellenkopfes asymmetrisch, was nicht den Anforderungen der Zeichnung entspricht, was dazu führen kann, dass die Rolle nicht im Rollenrahmen platziert wird.
6. Anpassung
Da das Lager und die Dichtung in diesem Stadium während der Bearbeitung der Spannrolle schrittweise zusammengepresst werden, kann die Dichtungsverformung oder der Dichtspalt beim Presspassvorgang nicht geöffnet werden. Der Dichtspalt muss durch Klopfen auf den Wellenkopf geöffnet werden, um sicherzustellen, dass sich die Welle flexibel drehen kann, und die Einstellung ist nicht vorhanden, was zu einer unflexiblen Drehung der Spannrolle und einem Anstieg des Drehwiderstands führt.
7. eine Autorille
A. Die Breite des Grabenwagens ist zu groß, was zu einem großen Axialstrang führt und der Achsblock nach dem Aufprall leicht beschädigt wird.